Duas válvulas esfera de PVC podem sair do mesmo armazém, ter a mesma marcação DN50, o mesmo número de 16 barras impresso no cabo e ainda assim se comportar como dois produtos completamente diferentes. Um deles mantém-se à prova de bolhas durante dez anos de dosagem cáustica. O outro começa a chorar no caule no segundo ano e fica sólido no quarto ano. Nada do lado de fora diz qual você comprou.
Essa única lacuna é o que está por trás da pergunta: "todas as válvulas de esfera de PVC são da mesma qualidade?" A resposta honesta é não e as razões não são misteriosas. Eles residem na resina, no molde, no composto da sede, na vedação da haste, na espessura da parede e se alguém realmente testou a pressão da válvula antes de ela ir para a caixa. Abaixo está a visão do fabricante sobre o que muda entre uma válvula comercial e uma industrial, como diferenciá-las antes de comprar e onde termina o custo real de uma válvula barata.
O grau da resina é a primeira e maior variável de qualidade
As válvulas esfera de PVC são moldadas a partir de uma pequena família de termoplásticos: UPVC, CPVC, PPH, PVDF e FRPP. Dentro de cada um desses nomes, a resina em si varia muito mais do que a maioria dos compradores espera. Um conversor pode comprar composto virgem com um valor K documentado e um certificado de lote, ou pode comprar material reciclado de uma planta de reprocessamento por uma fração do preço. Ambos os materiais se moldam em uma válvula que fica correta em uma prateleira.
A diferença aparece mais tarde. O material reciclado já passou por pelo menos um histórico de aquecimento. As cadeias de polímero foram encurtadas, o pacote de estabilizadores e lubrificantes é imprevisível e o fluxo de material reciclado raramente é classificado de forma limpa por classe. A resistência ao impacto pode cair de 30 a 50 por cento em comparação com a resina virgem do mesmo tipo nominal. Uma válvula de moagem passa em um teste de fábrica em temperatura ambiente. Ele não sobrevive a cinco anos de ciclos de bombas e golpes de aríete.
O composto virgem também é importante para a resistência química. A moagem é frequentemente contaminada com resíduos de qualquer que seja o produto anterior: uma linha de extrusão de tubo, uma capa de cabo, uma conexão reciclada. Esses resíduos criam locais fracos onde meios agressivos atacam o muro. Para serviços de água limpa, isso raramente é visível. Para hipoclorito de sódio, ácido sulfúrico ou cloreto férrico, decide quanto tempo a válvula dura.
Verificação prática: solicite o certificado do lote de resina e o registro de inspeção de recebimento. Um fabricante que compre composto virgem terá ambos. Um fabricante que executa remoagem geralmente terá um pedido de compra e nada mais.
Tolerância de Moldagem, Espessura de Parede e Geometria de Esfera
O corpo de uma válvula esférica de PVC não é um pedaço sólido de plástico. É um vaso de pressão com espessura de parede calculada, uma localização de comporta projetada para afastar a linha de solda da zona de tensão mais alta e um ciclo de resfriamento que determina se a peça encolhe uniformemente ou empena. Reduza a espessura da parede em 12% para economizar resina e a válvula ainda passará no teste de revestimento de 1,5x em temperatura ambiente. Ele falha a 55 graus Celsius sob a mesma pressão.
A espessura da parede é a especificação mais fácil de verificar e a mais frequentemente deixada de fora de um pedido de compra. Um paquímetro na parede do corpo e na conexão final informa em um minuto se você recebeu o produto que acreditava ter comprado.
A esfera é uma peça de precisão e é onde as válvulas baratas perdem silenciosamente seu desempenho. A circularidade da esfera em uma boa válvula industrial é mantida em aproximadamente 0,05 mm ao longo da faixa de vedação. A rugosidade da superfície na área de vedação é normalmente especificada em Ra 0,8 micrômetros ou mais fino. Uma válvula com uma esfera com 0,2 mm de diâmetro ainda veda quando nova, porque a sede é macia o suficiente para se adaptar. Depois de alguns milhares de ciclos, a sede fica permanente e a válvula começa a pingar.
O desvio da haste e o torque operacional pertencem à mesma conversa. Uma haste que não é concêntrica coloca uma carga desigual nos anéis de vedação sempre que a manivela gira. É por isso que uma válvula parece rígida ao sair da caixa e piora, enquanto outra válvula do mesmo tamanho ainda gira com dois dedos após cinco anos de serviço.
Resina
Composto virgem com certificado de lote versus material reciclado não selecionado. Esta decisão única estabelece o limite máximo para a resistência ao impacto e a resistência química.
Geometria
Espessura da parede, posicionamento da linha de solda, circularidade da esfera e concentricidade da haste. Nenhum deles é visível, todos são mensuráveis.
Selagem
Sede em PTFE ou TPE, O-ring de haste dupla ou simples, suporte de rolamento na parte inferior da haste. É aqui que começam os vazamentos.
Teste
Inspeção de amostragem versus 100% de testes de carcaça e sede. O registro do teste é a única prova de que a válvula foi realmente verificada.
O composto da sede e a vedação da haste decidem se a válvula realmente desliga
O assento é a parte que realmente interrompe o fluxo e é a parte mais exposta a uma decisão de redução de custos. Uma sede de PTFE custa várias vezes mais que uma sede de TPE de uso geral. Em uma bandeja de peças, ambos parecem um anel branco.
O PTFE é a escolha padrão para serviços químicos porque resiste a quase tudo e tem um baixo coeficiente de atrito, o que mantém o torque operacional baixo. Também é mais difícil, por isso precisa de uma bola com melhor acabamento para selar adequadamente. Uma sede macia em TPE vedará uma esfera áspera, e é por isso que algumas válvulas de baixo custo parecem funcionar bem no início. O TPE também dilata em contato com solventes e óleos, e uma sede dilatada empurra a esfera para fora de sua linha central, o que aumenta o torque e acelera o desgaste.
A vedação da haste é uma decisão de projeto separada. Um único O-ring em uma ranhura plana é o mínimo. As válvulas industriais geralmente usam um arranjo de O-ring duplo com backup, às vezes com um munhão inferior ou superfície de rolamento secundária, de modo que a haste seja apoiada em dois lugares em vez de um. Esse detalhe é visível em um desenho seccionado e é uma das primeiras coisas a desaparecer quando uma válvula passa por engenharia reversa para atingir um preço.
A construção corporal também é importante. Uma válvula de peça única não tem junta de corpo para vazamento, e é por isso que o design flangeado de peça única se tornou o padrão para serviços químicos depois de ser introduzido no início da década de 1990. Uma válvula de três peças pode ser reparada no local sem cortar o tubo, o que é importante em skids e manifolds onde a desmontagem da linha é cara. Ambas são escolhas legítimas de engenharia. O que não é legítimo é que um corpo de duas peças com uma junta soldada com solvente seja apresentado como equivalente a uma peça moldada de uma só peça.
Especificações para comparar lado a lado antes de aprovar uma amostra
Quando duas cotações diferem em 40% no mesmo número de peça nominal, a diferença quase nunca está no trabalho de usinagem. Está nesses parâmetros. Imprima a tabela, entregue ao fornecedor e peça que preencha os valores reais com registros comprobatórios.
Tabela 1. Parâmetros que separam uma válvula esfera de PVC comum de uma válvula de nível industrial. Os valores mostrados são intervalos típicos; confirme com os desenhos e registros de teste do fornecedor.
Parâmetro
Válvula econômica
Válvula de nível industrial
Por que isso importa
Resina source
Moagem mista, sem registro de lote
Composto virgem com valor K e certificado de lote
Resistência ao impacto e resistência química repetível
Espessura da parede do corpo
10 a 15 por cento abaixo do desenho
Conforme desenho, verificado pela inspeção de entrada
Pressão de ruptura e resistência à fluência a longo prazo
Redondeza da bola
0,15 a 0,25 mm fora do círculo
0,05 mm ou melhor em toda a faixa de vedação
Contato da sede e fechamento sem vazamentos ao longo de milhares de ciclos
Acabamento superficial da bola
Ra 1,6 a 3,2 micrômetros
Ra 0,8 micrômetros ou mais fino
Taxa de desgaste da sede e torque operacional
Material do assento
TPE, nota não verificada
PTFE, densidade e dimensão verificadas
Inchaço, ataque químico e consistência de vedação
Selo da haste
O-ring simples, ranhura simples
O-ring duplo com backup, suporte de rolamento inferior
Choro da haste e resistência à carga lateral
Teste de pressão
Amostragem AQL a 1,0x pressão nominal
100 por cento de teste de casco e assento em 1,5x e 1,1x
Taxa de falhas em campo e exposição à garantia
Rastreabilidade
Nenhum
Número da cavidade, código do lote, registro do teste
Capacidade de investigar e resolver uma reclamação
Um fornecedor que não consegue produzir valores para a coluna da direita não está necessariamente mentindo. Eles podem simplesmente não saber, porque compram válvulas acabadas de um intermediário comercial em vez de moldá-las. Essa é uma informação útil por si só.
As classificações de pressão caem com a temperatura e a maioria dos compradores nunca aplica a correção
Uma válvula estampada em 16 bar tem classificação de 16 bar a 20 graus Celsius, com água, em condição estática. Esse número não é válido a 60 graus. As classificações de pressão termoplástica seguem uma curva de redução, e a curva é íngreme. Para UPVC, a pressão de trabalho utilizável a 60 graus Celsius é aproximadamente 35 a 40 por cento do valor de 20 graus. O CPVC estende a faixa utilizável para cima, mas o mesmo formato de curva se aplica.
A consequência prática é simples. Se uma linha funcionar a 55 graus Celsius e o sistema estiver protegido por uma válvula de alívio ajustada para 10 bar, uma válvula UPVC padrão de 16 bar não será adequada. A seleção correta é um corpo de classificação superior ou um material diferente. Escolher apenas o valor de 20 graus é um dos erros de especificação mais comuns em tubulações termoplásticas.
Há um segundo efeito que é fácil de ignorar. A ciclagem térmica repetida afrouxa a pré-carga do assento. Uma válvula que vede perfeitamente no primeiro dia à temperatura ambiente pode começar a passar uma pequena quantidade de fluido após duzentos ciclos de aquecimento e resfriamento, mesmo que nada tenha falhado visivelmente. Os projetos de válvulas industriais compensam usando uma sede energizada por mola ou um alojamento de sede mais profundo que mantém a pressão de contato à medida que o material relaxa.
A compatibilidade química é uma curva, não uma resposta sim ou não
As tabelas de resistência que listam um material como “resistente” a um produto químico são um ponto de partida, não uma especificação. O desempenho real depende da concentração, temperatura e tempo de exposição. UPVC lida confortavelmente com ácido sulfúrico diluído em temperatura ambiente. Aumente a temperatura para 60 graus Celsius e o mesmo material começa a amolecer e a perder capacidade de pressão. O hipoclorito de sódio é um bom exemplo de meio que ataca alguns tipos em concentrações acima de 12%, deixando-os intocados abaixo desse limite.
Dois modos de falha são mais importantes em válvulas termoplásticas. O primeiro é o ataque químico ao próprio polímero, que se manifesta como inchaço, descoloração ou perda de resistência mecânica. A segunda é a permeação e a fissuração por tensão ambiental, onde o meio se difunde no material e a peça racha sob carga, muitas vezes em uma conexão ou concentração de tensão, e não no meio de uma parede.
Um fornecedor responsável fará quatro perguntas antes de recomendar uma válvula: qual é o meio, em que concentração, em que temperatura e em que pressão. Se um fornecedor cotar uma válvula sem fazer essas perguntas, ele estará vendendo um número de peça em vez de uma solução. Os valores para a linha de válvulas esféricas termoplásticas industriais devem sempre ser confirmados em relação aos dados de resistência química do fabricante na temperatura operacional real, e não na temperatura ambiente.
O que décadas de fabricação de válvulas termoplásticas realmente ensinam
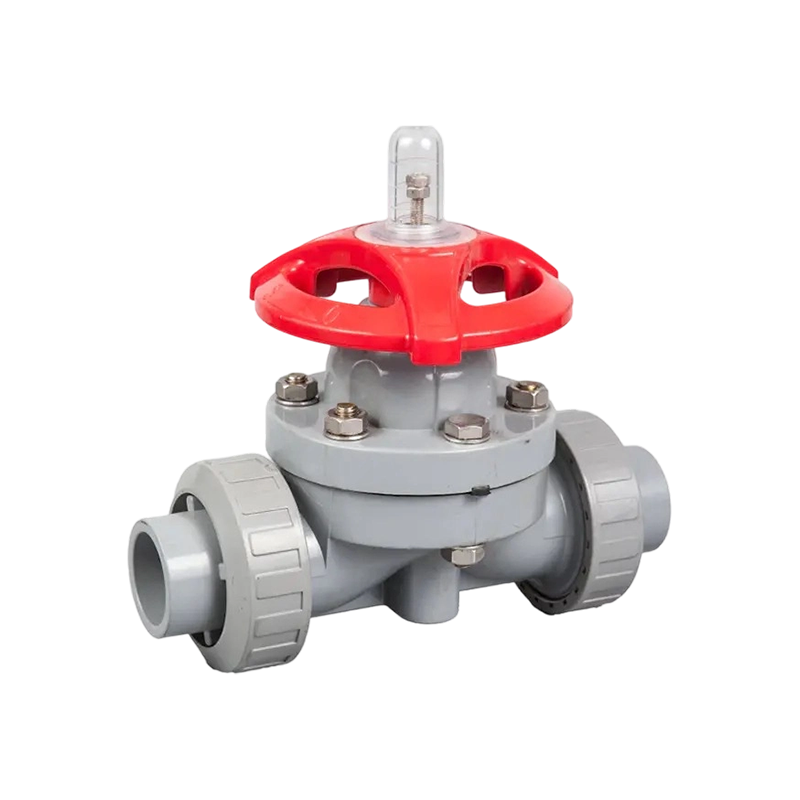
Algumas diferenças de qualidade só se tornam óbvias depois de observar as válvulas operando em campo por vinte ou trinta anos. remonta a 1979, quando suas fábricas antecessoras construíram uma das primeiras válvulas de diafragma de plástico produzidas na China; esse projeto passou por uma avaliação técnica organizada pelo antigo Ministério da Indústria Química em 1983. Em 1992, a empresa desenvolveu a válvula esférica flangeada de peça única, um projeto de corpo que mais tarde se tornou um dos formatos de válvula plástica mais utilizados no processamento químico porque remove totalmente a junta do corpo.
As lições desse período ainda moldam a aparência atual de uma válvula bem construída. A construção flangeada de peça única existe porque as juntas do corpo aparafusadas e soldadas com solvente eram o caminho de vazamento dominante em serviços agressivos. A vedação da haste dupla existe porque os O-rings individuais falham na haste com muito mais frequência do que na sede. As margens de espessura da parede existem porque os engenheiros da fábrica continuaram relatando falhas de fluência em linhas que estavam em operação há uma década.
Em 2006, a empresa se expandiu para tubos e conexões termoplásticas industriais e se tornou um dos primeiros fabricantes nacionais a aplicar CPVC em tubulações e válvulas de nível industrial. Essa combinação – válvulas, tubos e conexões de um sistema de produção – é mais importante do que parece, porque a interface entre uma conexão de extremidade de válvula e uma conexão de tubulação é onde se origina uma grande parte dos vazamentos em campo.
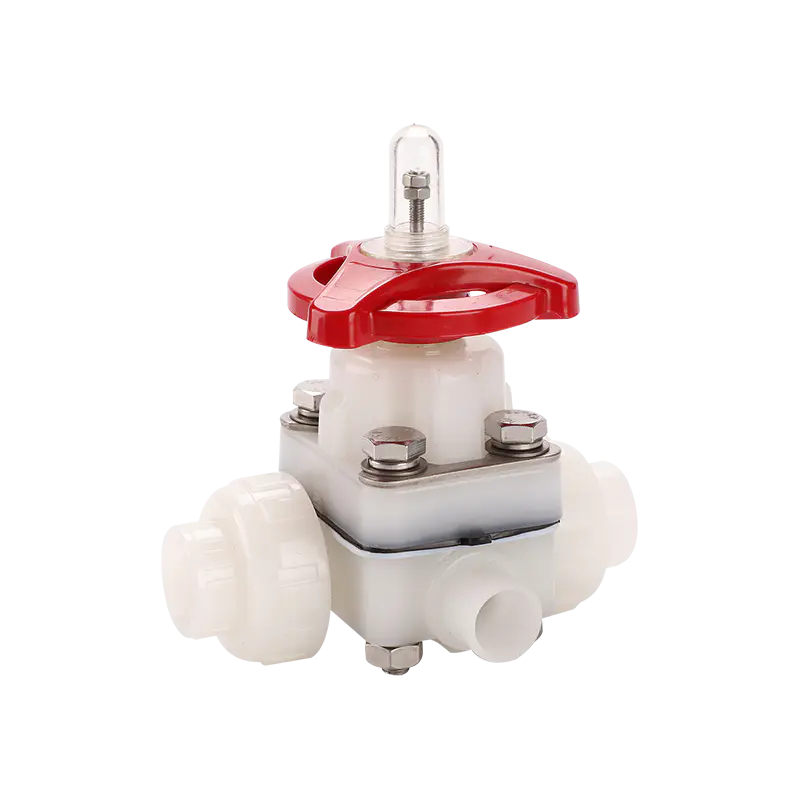
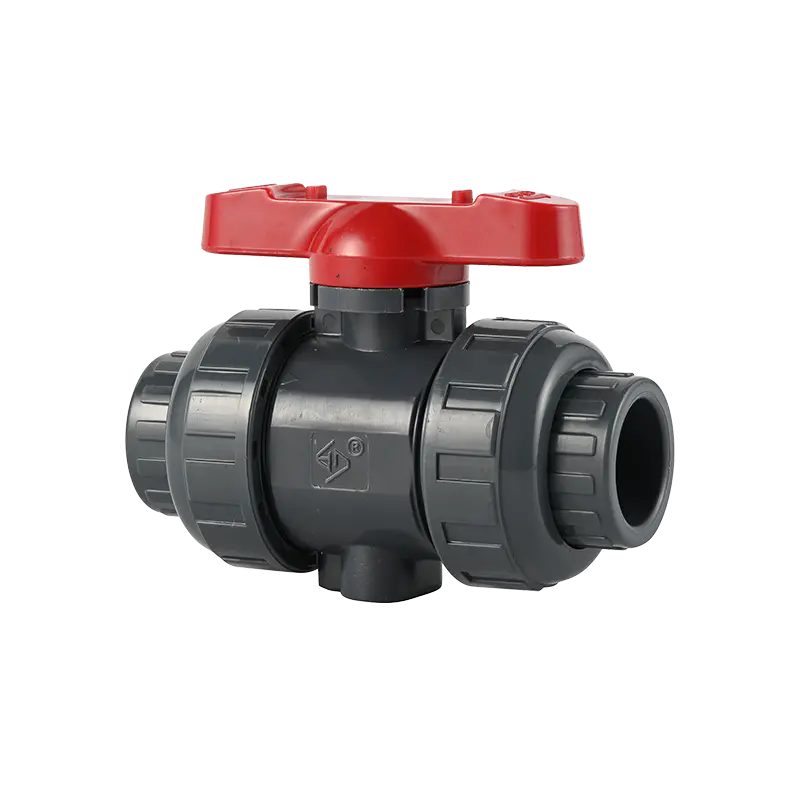
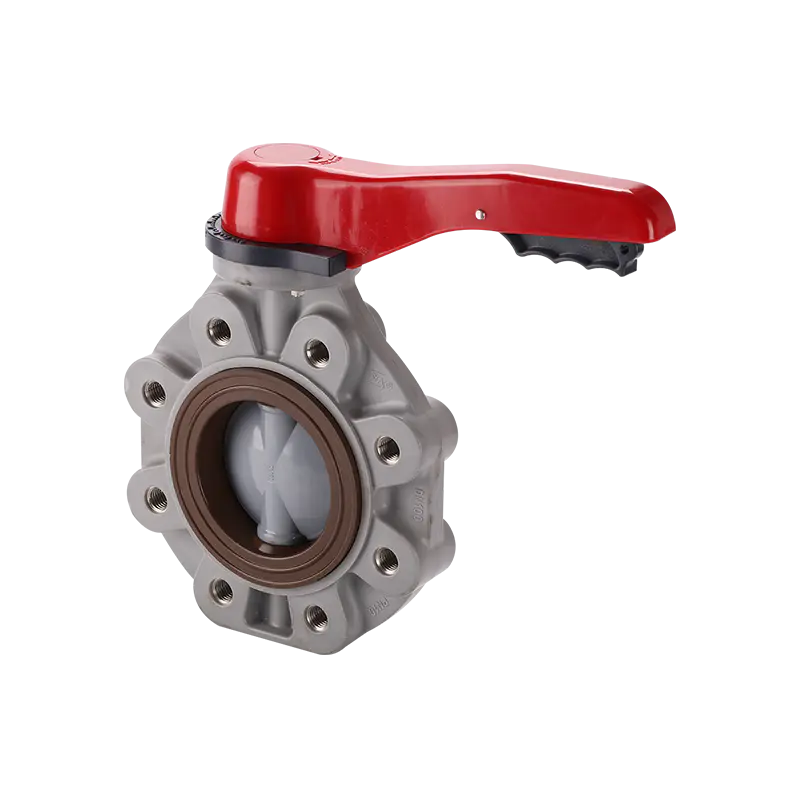
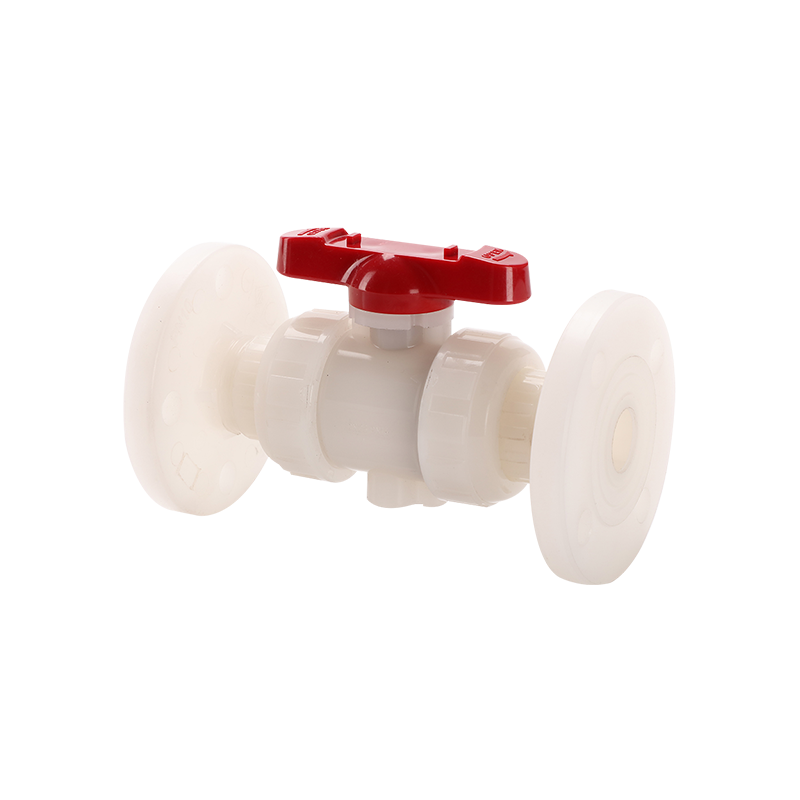
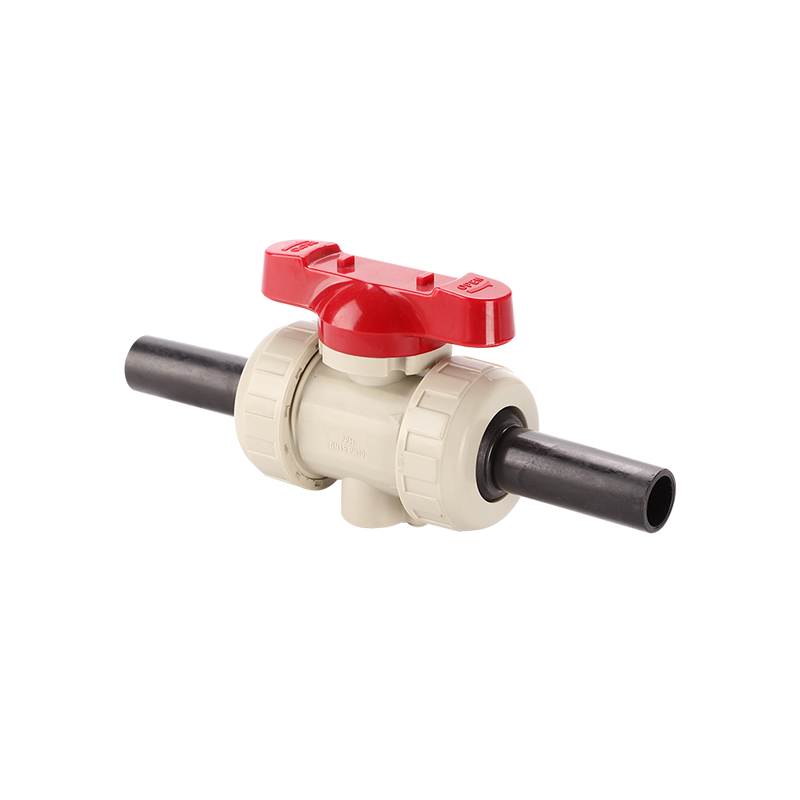
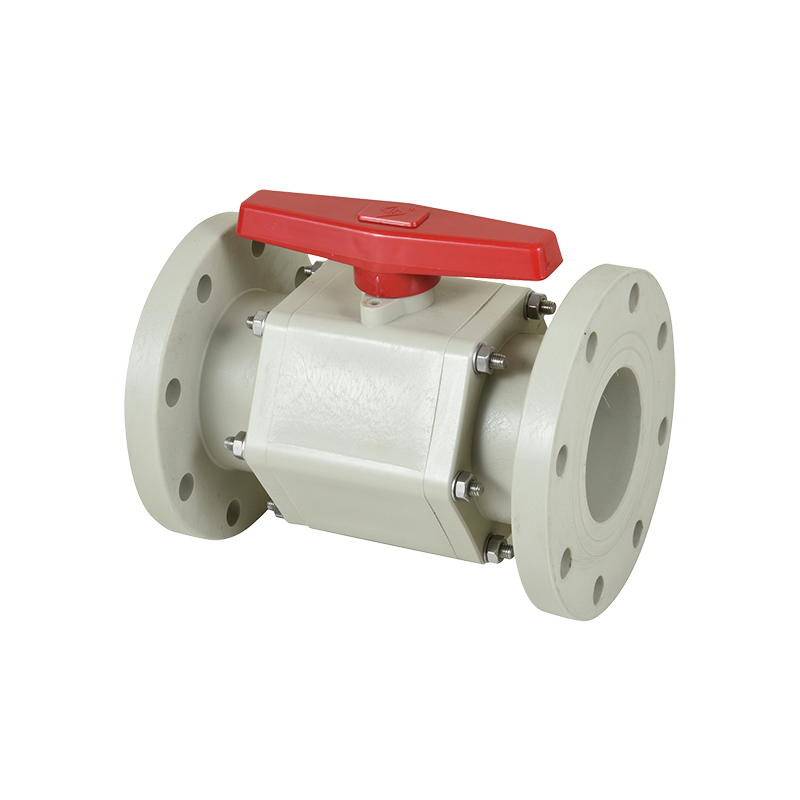
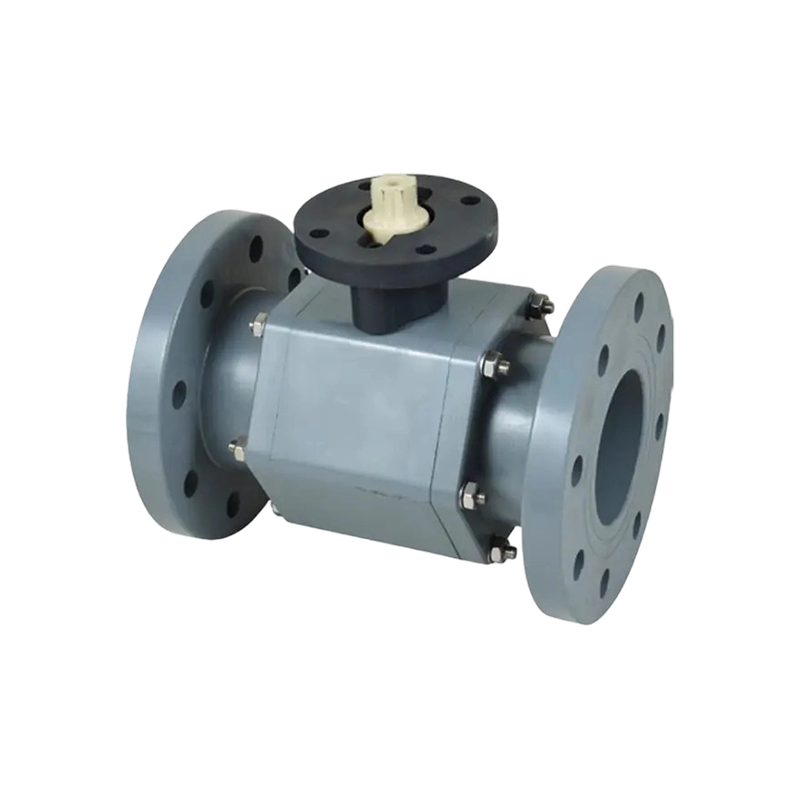
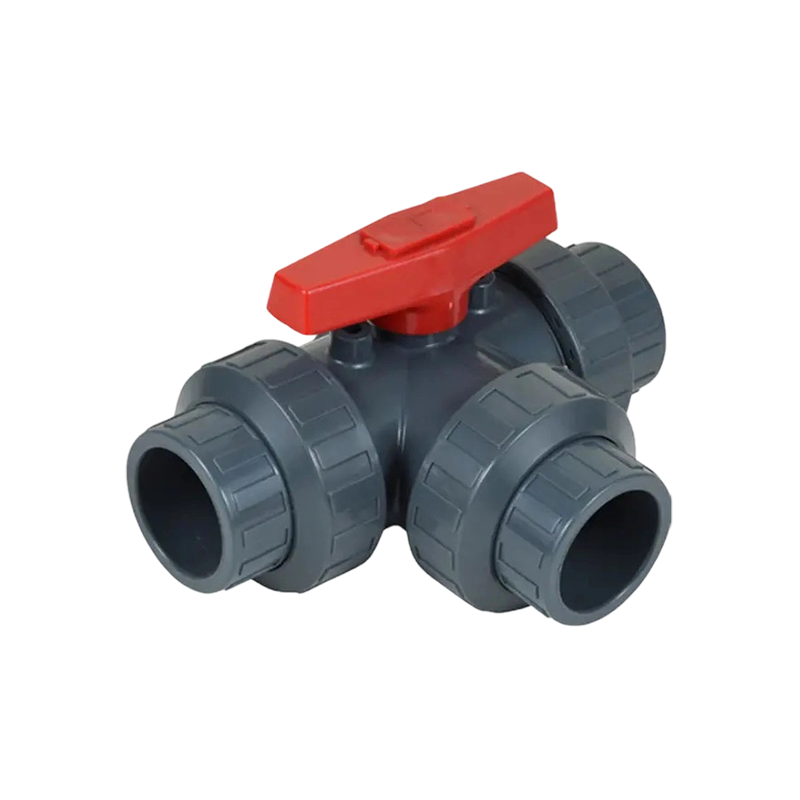
Esses três estilos de carroceria cobrem a maior parte das tarefas industriais. O formato flangeado é o padrão para linhas químicas permanentes. O verdadeiro formato da união permite que a válvula seja removida e reparada sem cortar o tubo, o que reduz as janelas de manutenção nos skids. O formato de três peças expõe a esfera e os assentos para inspeção sem retirar o corpo da linha.
Dados de teste de pressão separam válvulas industriais de cópias de catálogo
Cada válvula de esfera de PVC deve ser testada na carcaça a 1,5 vezes a pressão nominal e a sede testada a 1,1 vezes a pressão nominal. A questão é se todas as válvulas são testadas ou apenas uma amostra de cada lote. A inspeção por amostragem é uma estratégia de produção legítima, mas não é o mesmo produto que o teste 100%, e a diferença de preço reflete isso.
Os parâmetros de teste também são importantes. Um atalho comum é reduzir o tempo de espera da duração especificada para alguns segundos, o que permite a passagem de uma válvula com vazamento marginal. Outra é testar com ar em vez de água, porque os vazamentos de ar são mais difíceis de detectar em baixa pressão e mais fáceis de descartar. Peça o formato do registro do teste e o tempo de espera antes de assumir que o certificado significa o que você acha que significa.
Padrões relevantes para válvulas termoplásticas incluem ISO 9393 para válvulas industriais, DIN 3441 para válvulas plásticas em sistemas de tubulação e ASTM D1599 e D3139 para tubos plásticos e testes de pressão. Um fabricante que faz referência a esses padrões deve ser capaz de mostrar a cláusula específica que eles testam, e não apenas o número do padrão em um certificado.
A rastreabilidade fecha o ciclo. Um número de cavidade estampado no corpo informa qual molde o produziu. Um código de lote na caixa informa qual lote de resina foi usado. Sem essas duas informações, uma falha de campo não poderá ser investigada e será atribuída por padrão a “erro de instalação”. Este é um risco comercial real, não apenas técnico.
Verificações de fornecedores e de fábrica que reduzem o risco de fornecimento
A pasta de certificados do fornecedor é um ponto de partida e não um substituto para a visualização da linha de produção. Certificados de sistema de gestão da qualidade, como ISO 9001, ISO 14001 e ISO 45001, confirmam que existe um sistema. Eles não confirmam se o sistema está aplicado à válvula que você está comprando.
O que observar durante uma visita à fábrica ou uma auditoria remota:
Quantas máquinas injetoras atendem a linha de válvulas e se os moldes são de propriedade do fabricante ou de terceiros.
Se a resina recebida é inspecionada e registrada, com uma amostra retida por lote.
Se existe uma bancada de teste de pressão interna com registro de calibração ou se o fornecedor depende de garantia verbal.
Se os componentes da esfera e da haste são produzidos internamente ou adquiridos de um subcontratado e como esse subcontratado é qualificado.
Se as válvulas acabadas são armazenadas em um ambiente controlado, porque a exposição aos raios UV degrada o PVC com o tempo.
Se o fabricante possui uma licença nacional de fabricação de componentes de tubulação de pressão, que é um requisito regulamentar em alguns mercados para produtos utilizados em sistemas de pressão.
Quando uma fábrica não possui esses controles, o risco de fornecimento passa inteiramente para o comprador. Esse risco nem sempre é visível no preço unitário. Geralmente aparece como uma parada de linha, uma rejeição de lote no porto ou uma reclamação de garantia dezoito meses após a instalação – custos que raramente são refletidos no pedido de compra.
Erros de compra que custam mais do que a própria válvula
O primeiro erro é comprar pela aparência. Uma válvula dimensionalmente idêntica a uma amostra de referência ainda pode diferir na resina, no composto da sede e na espessura da parede. A aprovação baseada na aparência é como uma válvula de baixo custo entra em uma especificação.
O segundo erro é pular a amostra retida. Mantenha uma amostra dourada aprovada com o código do lote e compare cada entrega com ele. Este é um processo de dez minutos que elimina a maioria dos argumentos sobre se um produto mudou.
O terceiro erro é tratar a cotação mais barata como base e negociar todo o resto até ela. Isso força os fornecedores honestos a remover exatamente os recursos que fazem suas válvulas funcionarem: classificação da sede, projeto da vedação da haste e teste de pressão total. O produto resultante geralmente tem a mesma aparência e se comporta de maneira completamente diferente.
O quarto erro é trocar de fornecedor sem requalificar o produto. Uma nova fonte com o mesmo número de peça é um produto novo. Execute o mesmo processo de aprovação de amostra, incluindo um teste de pressão e uma verificação de compatibilidade química se a aplicação for agressiva.
O quinto erro é ignorar a diferença entre um fabricante e uma empresa comercial. Um fabricante pode responder a uma pergunta técnica sobre o material da sede e a vedação da haste. Uma empresa comercial normalmente encaminha a pergunta e retorna uma resposta aproximada. Quando a aplicação for crítica, essa diferença determinará se você receberá uma solução ou uma remessa.
Perguntas frequentes
Todas as válvulas esfera de PVC são da mesma qualidade?
Não. A qualidade varia consideravelmente entre as fontes, mesmo quando os números das peças e as dimensões coincidem. As principais variáveis são o grau da resina, a espessura da parede, o arredondamento e o acabamento da esfera, o material da sede, o design da vedação da haste e se a válvula foi testada individualmente quanto à pressão. Duas válvulas podem parecer idênticas em uma bancada e se comportar de maneira completamente diferente após dois anos de serviço.
Por que o PVC virgem é importante em uma válvula esférica?
O composto virgem tem peso molecular conhecido, pacote de aditivos controlado e nenhuma contaminação de processamento anterior. O material reciclado passou por pelo menos um ciclo térmico, o que encurta as cadeias poliméricas e reduz a resistência ao impacto. Em serviços químicos agressivos, o material reciclado também introduz pontos fracos onde o meio ataca a parede. A diferença não é visível, mas reduz a vida útil em aplicações de pressão e ciclagem.
Como posso saber se a válvula que recebi foi feita de material reciclado?
A inspeção visual raramente dá uma resposta definitiva, porque uma boa moldagem de material reciclado pode parecer aceitável. O caminho confiável é a documentação: solicite o certificado do lote de resina e o registro de inspeção de recebimento. Você também pode comparar o comportamento do impacto deixando cair um corpo de válvula de amostra em um piso duro a partir de uma altura controlada e comparando o resultado com uma amostra virgem conhecida. O teste é grosseiro, mas revelador quando a diferença é grande.
O PTFE é sempre o melhor material para assento?
O PTFE é o padrão certo para serviços químicos devido à sua ampla resistência e baixo atrito, mas requer uma esfera bem acabada para vedar. Em aplicações de água limpa a temperaturas moderadas, uma sede de TPE devidamente especificada pode funcionar adequadamente durante anos. O problema é que muitas válvulas de baixo custo usam TPE sem especificar o grau, o que significa que a sede pode inchar ou endurecer de forma imprevisível em contato com óleos e solventes.
Por que minha válvula vaza na haste e não na sede?
O vazamento na haste geralmente indica um problema no projeto da vedação ou uma carga lateral na haste. Um único O-ring em uma ranhura plana tem capacidade limitada para compensar excentricidade da haste, ciclagem térmica e operação repetida. O-rings duplos com apoio, combinados com uma superfície de rolamento na parte inferior da haste, distribuem a carga e mantêm a pressão de contato. Vazamentos na haste são mais comuns em válvulas construídas de acordo com um preço do que em válvulas construídas de acordo com um desenho.
Uma classificação de pressão mais alta sempre significa melhor qualidade?
Não. A classificação impressa na alça é um valor nominal de 20 graus Celsius. Uma válvula pode ter uma classificação nominal alta e ainda assim ter um desempenho ruim se a espessura da parede for fina, a sede for macia ou a vedação da haste for mínima. A classificação deve ser lida juntamente com a curva de redução, o registro de teste e a especificação do material.
Por que a classificação de pressão na minha válvula não corresponde ao que a linha realmente vê?
As classificações de pressão termoplástica caem à medida que a temperatura aumenta. Uma válvula classificada em 16 bar a 20 graus Celsius só pode ser usada a 6 bar a 60 graus Celsius. Muitos erros de especificação surgem da comparação da classificação da válvula com a pressão do sistema sem aplicar a correção de temperatura. Sempre verifique a tabela de redução de classificação do fabricante para o meio e a temperatura reais.
Como posso comparar dois fornecedores de forma justa?
Envie a ambos o mesmo questionário técnico cobrindo a origem da resina, espessura da parede, circularidade da esfera, material da sede, design da vedação da haste, método de teste e rastreabilidade. Em seguida, solicite uma amostra aprovada de cada um e execute o mesmo teste de pressão e ciclagem. O preço deve ser a última variável a ser comparada, e não a primeira, porque uma economia de 20% no preço unitário não tem sentido se a válvula tiver que ser substituída duas vezes mais.
As práticas de instalação afetam a duração de uma válvula esfera de PVC?
Sim, substancialmente. Soldar muito cimento com solvente no encaixe pode empurrar o adesivo para dentro da câmara esférica e travar a válvula. Apertar demais uma conexão roscada racha o corpo na raiz da rosca. O tubo de suporte que funciona mal coloca a carga de flexão diretamente no corpo da válvula. Instalar uma válvula com a haste voltada para baixo retém o meio ao redor da vedação da haste. Nenhum destes são defeitos de fabricação, mas todos são comumente relatados como problemas de qualidade.
Qual é a coisa mais útil a perguntar a um fornecedor antes de fazer um pedido?
Pergunte a eles qual meio, concentração, temperatura e pressão a válvula verá e depois pergunte quais dos produtos eles recomendam e por quê. Um fornecedor que faz essas perguntas antes de fazer uma cotação entende a aplicação. Um fornecedor que cota imediatamente está vendendo um número de peça e o risco de incompatibilidade permanece com você.